Hej allihop, det är Jake - idag vill jag prata om en fråga som jag hela tiden får från kunder inom kemisk bearbetning, flyg- och marinindustri: "Finns det faktiskt några bra beläggningar för titankomponenter?" Låt mig gå in i jakten - ja, det finns. Titan är redan fantastiskt på egen hand (styrka-till-vikt-förhållande som slår stål med en mil, korrosionsbeständighet som övergår de flesta andra metaller), men även den bästa titandelen kan ha svaga punkter beroende på vad den har att göra med. Jag har själv sett hur den rätta beläggningen kan förvandla en bra titandel till en spelväxlare för din verksamhet - inget ludd, bara riktiga saker jag har testat och hjälpt kunder att implementera under de senaste 8 åren.
Först, låt oss grunda detta i varför folk ens frågar. Titan är korrosionsbeständigt eftersom det bildar ett supertunt, självläkande oxidskikt när det utsätts för syre. Men det lagret är inte oövervinnerligt. Om du arbetar i sura miljöer (som betningslinjer för metaller, eller vissa farmaceutiska processer), eller hanterar slitage (tänk på rörliga delar, vätskeflöde som bär fasta ämnen), eller till och med bara behöver bättre värmebeständighet vid höga temperaturer (över 500°C, till exempel), kanske rent titan inte håller. Och som leverantör kan jag inte berätta hur många gånger en kund har kommit till oss med en misslyckad titankomponent och undrat varför deras "korrosionssäkra" del började få grop eller flagna. Det är där beläggningar kommer in - de är inte bara ett plåster, de är en riktad uppgradering.

Låt oss bryta ner de huvudsakliga beläggningarna vi faktiskt använder och rekommenderar, plus när de är vettiga för dina titandelar.
Först, anodisering. Detta är förmodligen den vanligaste, och det är den jag rekommenderar för de flesta miljöer med lägre insatser, atmosfäriska eller lätta kemiska miljöer. Det fungerar genom att bygga upp det oxidskiktet mycket tjockare än vad som bildas naturligt - som 5 till 20 mikron istället för det 1-2 mikron naturliga lagret. Det coola med anodisering för titan är att du kan justera färgen (om du bryr dig om det, för saker som anpassad hårdvara) och hårdheten. Hård anodisering, närmare bestämt, får upp till 35 Hv (Vickers hårdhet) vilket är ganska slitstarkt. Vänta, men när blir det kort? Om du har att göra med starka syror (som svavelsyra över 10 % koncentration, eller fluorväte över huvud taget) eller höga temperaturer över 200°C, kommer den anodiserade beläggningen att brytas ner. Vi har använt anodisering för saker som titanavfuktare - det är nätdelarna som separerar vätska från gas i destillations- eller skurtorn. Du kan kolla in vår titanavfuktare sida om du vill se exakt vad jag pratar om, men det anodiserade skiktet där ger precis tillräckligt med extra korrosionsbeständighet för milda processgaser utan att tillföra bulk. Det är nyckeln med anodisering - det är en ytmodifiering, inte ett separat lager, så det påverkar inte passningen, vilket är enormt för precisionsdetaljer.
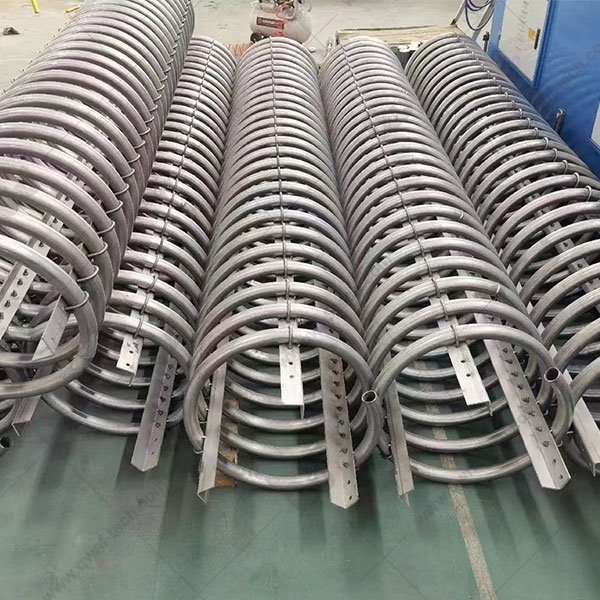
Därefter termiska spraybeläggningar. Detta är arbetshästen för tunga applikationer med hög stress. Termisk spray fungerar genom att smälta ett beläggningsmaterial (keramik som aluminiumoxid, zirkoniumoxid eller till och med metallegeringar som Stellite) och spraya det på titandelen med superhög hastighet, så att det fäster bra. Vi har använt termisk spray för titanspolar - de stora, ofta lindade slangarna som används i värmeväxlare, som ständigt utsätts för rinnande het vätska, ibland med slipande fasta ämnen. Vår titanspolsida har bilder på detta, men låt oss prata om varför termisk spray är perfekt här. Värmeväxlare är en stor del av kemikalie-, kraft- och livsmedelsbearbetning - om din spole blir korroderad läcker den, och det är en stor röra (för att inte tala om stillestånd). Termiska spraybeläggningar av aluminiumoxid ökar slitstyrkan och blockerar sura vätskor från att nå titanbasen. För applikationer med hög värme (över 500°C) använder vi zirkoniumbaserad termisk spray, som kan hantera termisk cykling utan att spricka - något rent titan skulle kämpa med i avgas- eller ugnskomponenter. Nackdelen här? Du måste se till att beläggningen appliceras rätt - om det finns luckor eller felaktig bindning kommer den att flagna. Det är därför vi i vår butik förbehandlar varje del med grusblästring för att grova upp ytan, så att sprayen fäster ordentligt. Inga skärande hörn här.
Sedan finns det PVD (Physical Vapour Deposition) och CVD (Chemical Vapour Deposition) beläggningar. Dessa är de tjusiga precisionsdelarna för flyg-, medicinska eller ultrahögprecisionsdelar. PVD avsätter en tunn beläggning (vanligtvis titannitrid, TiN eller diamantliknande kol, DLC) på titandelen i en vakuumkammare. TiN är den guldfärgade beläggningen du ser på borr, och för titandelar tillför den hårdhet (upp till 2000 Hv, mycket hårdare än termisk spray) och slitstyrka. DLC är ännu smidigare - perfekt för rörliga delar som behöver låg friktion, som ventilskaft eller hydrauliska komponenter. Jag ska inte ljuga, PVD/CVD är dyrare, så vi rekommenderar det bara när du behöver den där extra kanten för delar som glider eller roterar konstant. Till exempel kan en hydraulledningskoppling av titan för flygplan få en TiN PVD-beläggning för att förhindra att den dras åt om och om igen - gnidning är ett stort problem med titan, eftersom dess oxidskikt fastnar på andra metalldelar. Det är ett verkligt problem, och PVD löser det utan att lägga till mycket tjocklek (endast några mikrometer, så passningen förblir perfekt). Avvägningen här är att dessa beläggningar är tunna - om du skrapar igenom dem exponeras titanet, så de är inte bra för slitande miljöer med stora fasta partiklar.
Vänta, det finns också strömlös nickelplätering, men jag måste vara ärlig - jag rekommenderar bara detta för specifika fall, som när du behöver enhetlig beläggning på komplexa titandelar. Det är en nickel-fosforbeläggning som är korrosionsbeständig, men den klarar inte höga temperaturer eller starka syror bra, så det är mest för delar i vattenrening eller milda kemiska processer. Vi använde det för ett par år sedan för en kunds titanpumphjul, men när de bytte till en process med 15 % svavelsyra flagnade nickel av inom en månad. Lärdom: anpassa beläggningen till den exakta applikationen, inte bara "det är en titandel."
Nu borde jag prata om vanliga misstag jag ser kunder göra, för det är det som verkligen betyder något. För det första, överlacka inte en del. Många killar tänker "mer beläggning = bättre skydd", men för titan är det inte sant. Att lägga till en tjock termisk spraybeläggning kan verka bra, men det kan orsaka problem med termisk expansionsfel - titan expanderar i en annan hastighet än keramiska beläggningar, så vid höga temperaturer spricker det. För det andra, hoppa inte över ytförberedelser. Titans oxidskikt är så starkt, om du inte grusblästrar eller etsar ytan innan beläggning, kommer beläggningen bara att falla av. Jag har fått en kund att skicka tillbaka en uppsättning belagda titanfästen eftersom beläggningen skalade och det visade sig att deras butik bara torkade ner dem med en trasa - ingen förberedelse, ingen vidhäftning. För det tredje, använd inte en one-size-fits-all-beläggning. En avfuktningsdyna i ett milt destillationstorn behöver ingen termisk spraybeläggning - anodisering är billigare och fungerar bra. En titanspiral i en massa- och pappersbruk (som har sura, slipande vätskor) behöver en termisk spray-keramisk beläggning, inte anodisering.
Som leverantör av titankomponenter är det här vad vi gör för våra kunder: först ställer vi dig massor av frågor. Vad är miljön? Syrakoncentration? Temperatur? Finns det nötning eller glidning? Hur länge behöver du delen för att hålla? När vi väl har det kommer vi att rekommendera rätt beläggning – eller till och med säga till om du inte behöver en, vilket sparar pengar. Till exempel behövde en kund förra kvartalet titanventilstammar till en bioteknisk reaktor, och de trodde att de behövde PVD. Det visade sig att processen var neutral, låg temperatur och minimal glidning, så vi skickade bara standardanodiserade titanstammar till dem - halva kostnaden, och de har hållit sig mycket bättre än förväntat. Det är sådant jag bryr mig om, inte merförsäljning av beläggningar som folk inte behöver.
Låt oss också beröra nya beläggningar, bara så att du vet vad som är i horisonten. Det finns den här nya keramiska matriskompositbeläggningen (CMC) som testas för flyg- och rymddelar med hög temperatur - den kan hantera upp till 1200°C, mycket högre än någon av beläggningarna jag nämnde tidigare. Vi har börjat testa det med ett par flygkunder, och tidiga resultat är lovande, men det är fortfarande i prototypfasen, så vi använder det inte för standardbeställningar. Och grafenbaserade beläggningar? Ja, vi har tittat på det - det är superkorrosionsbeständigt och har låg friktion, men det är fortfarande för dyrt för de flesta industriella titandelar just nu, även om det kan förändras under de kommande åren.
Vänta, jag borde kretsa tillbaka till titanavskiljare och titanspolar, eftersom det är två av våra mest populära belagda delar, och jag kan prata med deras användningsfall. Avfuktningsdynorna i titan som vi levererar till olje- och gasskrubber använder en anodiserad beläggning med medeltjocklek - de går 6 månader längre än obelagda i miljöer med mild surgas, och vi har inte haft ett enda fel från den beläggningen under de senaste två åren. Titanslingorna för värmeväxlare för livsmedelsbearbetning får en termisk spray-aluminiumoxidbeläggning - den är livsmedelssäker (vi använder FDA-godkända material) och motstår syror i fruktjuicebearbetning som skulle äta igenom obestruket titan på 18 månader. Vi har länkat till dessa sidor, så om du vill se riktiga exempel är det bara att kolla in dem - inga försäljningsföreställningar, bara vad vi faktiskt skickar.
Nu, om du undrar om du ska belägga din titankomponent, här är mitt snabba fuskblad:
- Lätt frätande, atmosfäriskt, lågt slitage: Anodisering
- Kraftigt slitage, hög temperatur (upp till 600°C), sura vätskor: Termisk spray keramik
- Glidande/roterande delar, behöver låg friktion/hårdhet: PVD TiN eller DLC
- Milda vatten/neutrala kemikalier, komplexa former: Elektrofritt nickel (endast om du bekräftar att miljön passar)
Och den stora: belägg aldrig en titandel utan att verifiera att beläggningen är kompatibel med din process. Vi kör alltid en liten testkupong först - vi gör en liten titandel med den beläggning du vill ha, utsätter den för din faktiska processvätska/temp under en vecka och visar dig hur den håller. Det är mycket bättre än att gissa.
I slutändan är titan en bra bas, men beläggningar är hemligheten för att få det att fungera för just ditt jobb. Jag har gjort detta tillräckligt länge för att jag har sett delar vara i 10 år med rätt beläggning och misslyckas på 3 månader med fel. Om du inte är säker på vad som är rätt för din titankomponent, gissa inte – nå ut. Vi trycker inte på beläggningar du inte behöver, vi hjälper dig bara att hitta det som fungerar. Oavsett om du behöver en standardavskiljare av titan, en anpassad titanspole eller en specialbelagd del för ett engångsprojekt, är vi här för att arbeta med dig. Inget finstilt, inga merförsäljningar, bara ärliga råd från en kille som har varit med om industriella delar ett tag.
Låt oss nu avsluta med var vi ska gå härnäst. Om du vill kolla in de belagda delarna jag nämnde, har titanavskiljningssidan och titanspolsidan specifikationer, foton och användningsfall. Om du är redo att prata om ditt projekt är det bara att kontakta oss - vi kan skicka dig testkuponger, gå igenom dina krav och ge dig en rimlig offert. Ingen press, bara riktiga svar.